
 Sv
Vad bör trådproducenter veta om OTO-remskivor för tråddragningsmaskiner?
Om du har ägnat någon realtid åt att jämföra tråddragningsutrustning har du förmodligen märkt hur ofta OTO-remskivan dyker upp i leverantörskataloger och i samtal mellan anläggningsingenjörer. Det är en av de maskinfamiljer som hela tiden kommer tillbaka eftersom den löser en mycket specifik uppsättning problem riktigt bra. Vi har byggt ritmaskiner i Wuxi sedan 1985, och samtalet av remskiva är ett samtal vi har hundratals gånger om året med kunder som antingen sätter upp en ny linje eller byter ut ett äldre block.
Det som följer är inte en försäljningsförklaring. Det är samma enkla förklaring som vi ger i telefonen: hur maskinen fungerar, var den förtjänar sin plats på ett verkstadsgolv, vad man ska jämföra den med och vilka detaljer som är värda att ta reda på innan du skriver på något.
Vad OTO-remskivans design faktiskt gör
Namnet kan vara förvirrande till en början. Inom trådhandeln är "OTO" den etikett som vanligtvis fästs på remskivan, eller slip, familjen av ritmaskiner. Arbetsprincipen är okomplicerad: tråd dras genom en dyna, lindas sedan runt en driven kapstan och går sedan in i nästa dyn, och så vidare genom en serie passager tills den når den färdiga diametern.
Detaljen som definierar denna design är ordet "halka". Varje kapstanyta löper något snabbare än tråden som går över den. Den hastighetsskillnaden, fixerad vid designstadiet, låter vajern glida över trumman istället för att låsas fast vid den. I praktiken ger detta maskinen en användbar mängd tolerans, eftersom en liten förändring i formslitage eller inkommande tråddiameter inte omedelbart översätts till en trasig tråd eller ett avstannat pass.
Maskiner av remskiva hanterar också ackumulering bra. Tråd kan byggas upp något mellan passagen, vilket jämnar ut de små avbrotten som händer under en verklig produktionsdag, såsom ett spolbyte nedströms eller en kort spänningsspets. För medel till fin tråd som körs i långa, kontinuerliga kampanjer är det beteendet ofta värt mer än en hastighetssiffra.
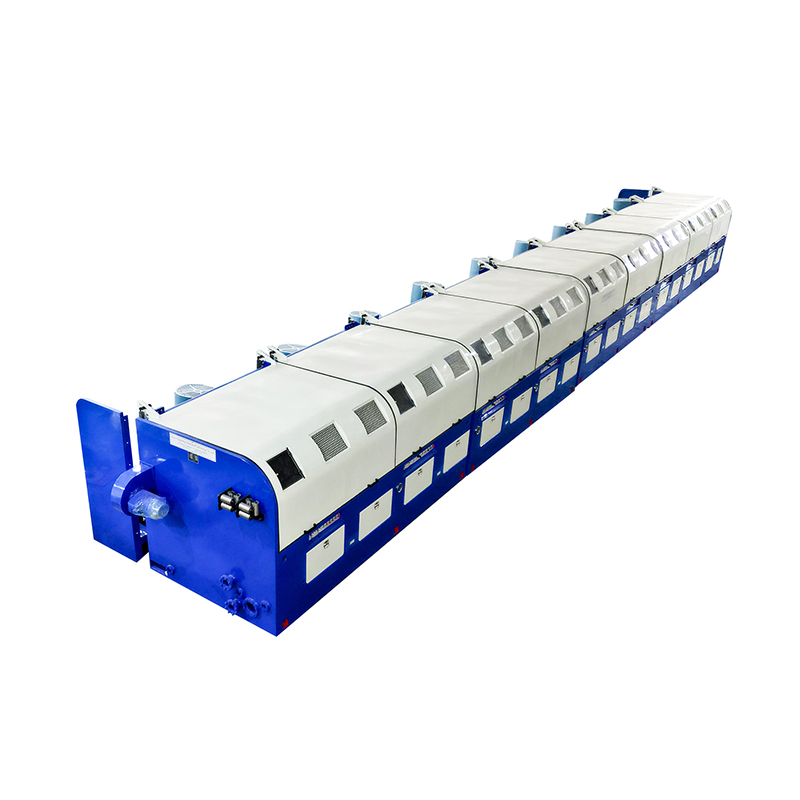
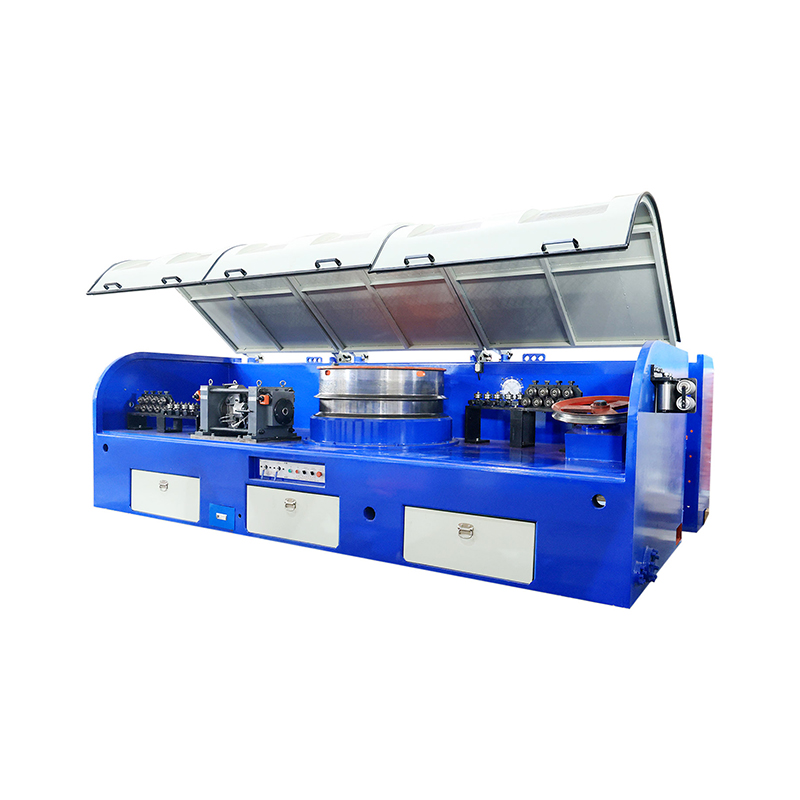
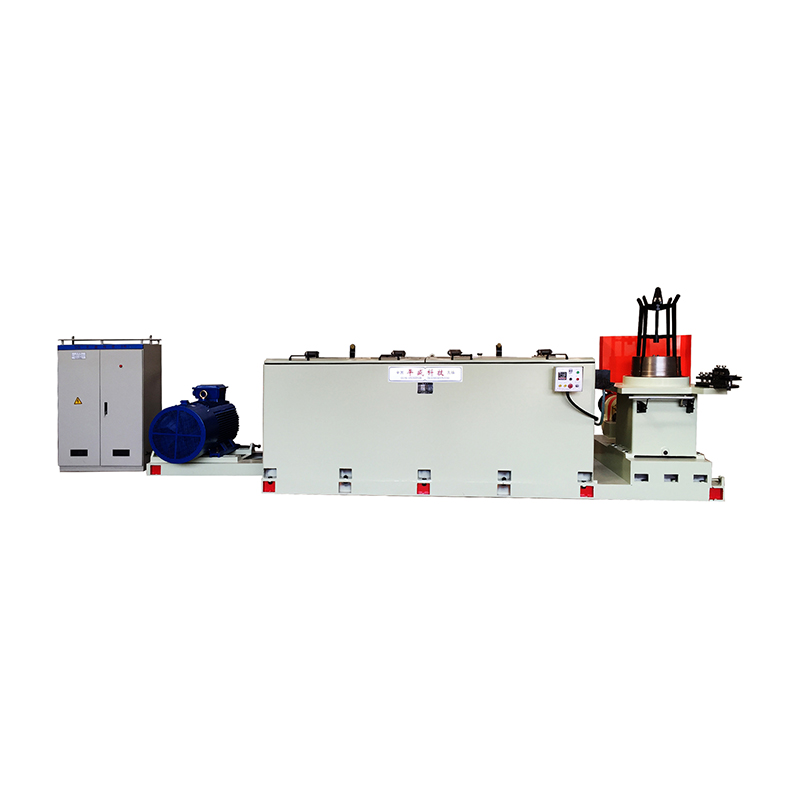
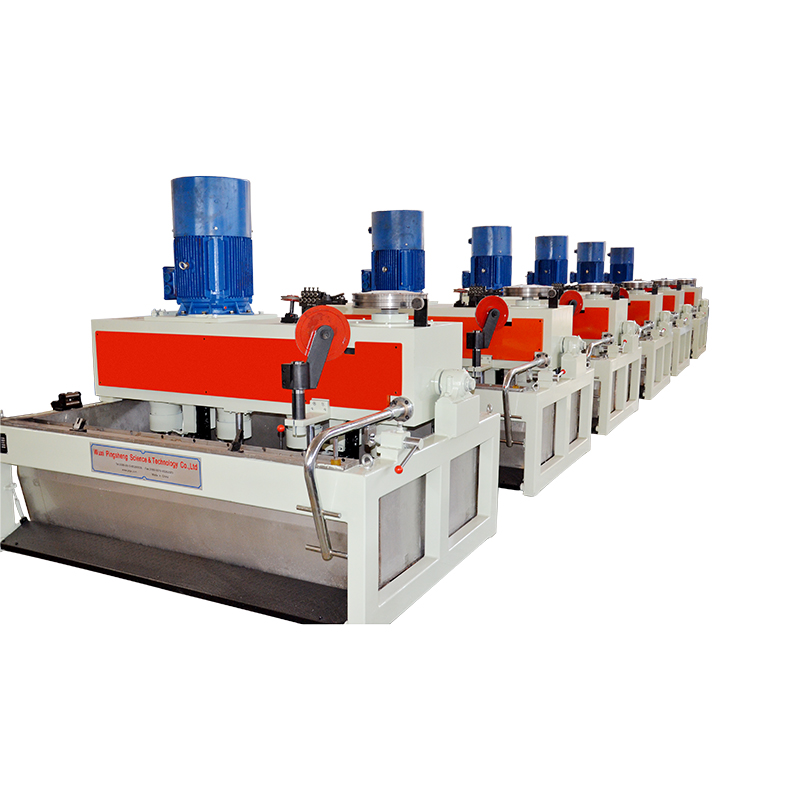
 OTO tråddragningsmaskin av trissatyp Ritmaskin av trissatyp som tillåter trådackumulering mellan passagen, lämpad för långa kontinuerliga kampanjer med medel till fin tråd. Visa produkt →
Inuti maskinen: Vad varje del gör
Det hjälper att gå trådbanan från början till slut, eftersom nästan varje kvalitetsklagomål vi hör går tillbaka till en länk i den kedjan snarare än till maskinen som helhet.
- Utbetalning: matar in tråd med kontrollerad spänning. En ryckig utdelning dyker upp senare som diametervariation, oavsett hur bra ritsektionen är.
- Formhållare och matriser: ställ in minskningen per pass. Hårdmetallformar täcker det mesta produktionsarbetet; hårdare material är reserverade för finare eller mer krävande specifikationer.
- Kapstaner och remskivor: dra i vajern och definiera glidförhållandet. Ytfinish och beläggning på trumman har en direkt effekt på trådens ytkvalitet och trummans livslängd.
- Kylning och smörjning: transportera bort värmen som genereras av deformation och hålla friktionen förutsägbar. Emulsionskoncentration och temperatur är värda att övervaka dagligen, inte månadsvis.
- Spänning och danskontroll: håll tråden stabil mellan passagen och före upptagningen.
- Upptagning: spolar den färdiga tråden med jämn traversering och konsekvent spänning.
Vi skrev en mer detaljerad uppdelning av hur de strukturella delarna av en ritmaskin interagerar, vilket är en användbar följeslagare om du felsöker ett specifikt pass: egenskaperna hos varje del i tråddragningsmaskinens strukturella anordning .
Där en maskin av remskiva får sin plats
Ritning av remskiva brukar passa producenter som kör en varierad produktmix på medium och fin tråd och som värdesätter en stadig, repeterbar produktion över den absoluta maximala minskningen i en enda passage. Typiska inställningar inkluderar tråd för fästelement, nät, svetstillsatsmaterial, rep och tråd, och en rad koppar- och aluminiumprodukter.
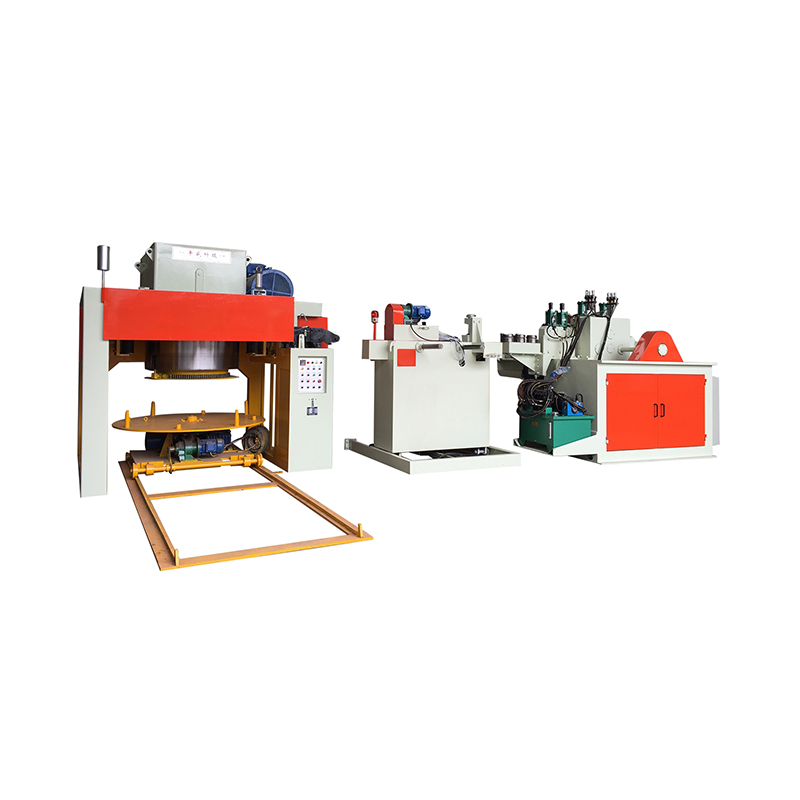
Det är mindre lämpligt när du behöver mycket kraftiga reduktioner från stora startspolar, eller när tråden är så styv att det blir krångligt att linda den runt en jämförelsevis liten trumma. De jobben tillhör vanligtvis en inverterad vertikal tråddragningsmaskin eller till en raklinjekonfiguration med flera block, där tråden går i en rakare väg och spolhanteringen är byggd för vikt.
Det ärliga svaret, i de flesta fall, är att rätt maskin beror på materialet, startdiametern, den färdiga toleransen och hur många omställningar ditt schema kräver. En fabrik som bara erbjuder en design kommer alltid att hitta en anledning att rekommendera den.
Jämför familjerna med huvudritmaskiner
Tabellen nedan är den grova kartan vi använder i tidiga diskussioner. Det är medvetet kvalitativt, eftersom två tillverkare med samma tråddiameter fortfarande kan behöva olika maskiner när man väl tar hänsyn till skiftmönster och produktmix.
| Maskinfamilj | Hur tråden rör sig | Där det brukar passa | Poäng att titta på |
|---|---|---|---|
| OTO remskiva typ | Omsluter successiva drivna kapstaner med kontrollerad slirning | Medium till fin tråd, varierad produktmix, långa serier | Glidförhållande och trumytans skick |
| Rak linje multiblock | Passerar genom block med minimal ackumulering | Högre hastigheter och konsekventa kampanjer för en enda produkt | Matrisschema och spänningsbalans mellan blocken |
| Våt typ | Drar nedsänkt eller kraftigt översvämmade för kylning | Fin tråd där ytkvalitet och värmekontroll dominerar | Emulsionskemi, filtrering och temperatur |
| Inverterad vertikal | Spolen sitter under, tråden dragen vertikalt | Tyngre spolar och större startdiametrar | Spolehantering, golvyta och laståtkomst |
Att välja rätt konfiguration: Frågor värda att ställa
När en kund skickar en förfrågan som bara säger "offert på ritmaskin" skickar vi oftast tillbaka en kort lista med frågor. Svaren ändrar konfigurationen avsevärt, och att få dem rätt i början sparar veckor senare.
- Vilket material ritar du och vad är det för inkommande tråd?
- Vilka är start- och slutdiametrarna, och vilken tolerans måste den färdiga tråden hålla?
- Hur många pass förväntar du dig och hur mycket reduktion per pass är acceptabelt i din process?
- Vilken spole eller spolestorlek måste upptagningen hantera, och hur ofta kommer operatörerna att byta den?
- Vilken linjehastighet behöver du egentligen över ett helt skift, inte bara vid topp?
- Vilken är din anläggnings strömförsörjning och hur mycket automation vill du ha i styrsystemet?
Våra ritmaskiner är byggda med elektroniska styrkonfigurationer och använder brett CNC och intelligenta metoder, vilket är en verklig fördel när du vill ha repeterbara inställningar över skift och förare. Men det är värt att vara tydlig med vad du vill att kontrollerna ska göra, snarare än att köpa kapacitet som du aldrig kommer att slå på.
Bygg en komplett linje runt maskinen
En ritmaskin fungerar aldrig ensam, och utrustningen på båda sidor om den avgör ofta om linjen går smidigt. Vi bygger payoff- och upptagningsenheter vid sidan av ritmaskinerna specifikt så att spännings-, travers- och spolhantering utformas som ett system snarare än tre separata inköp.
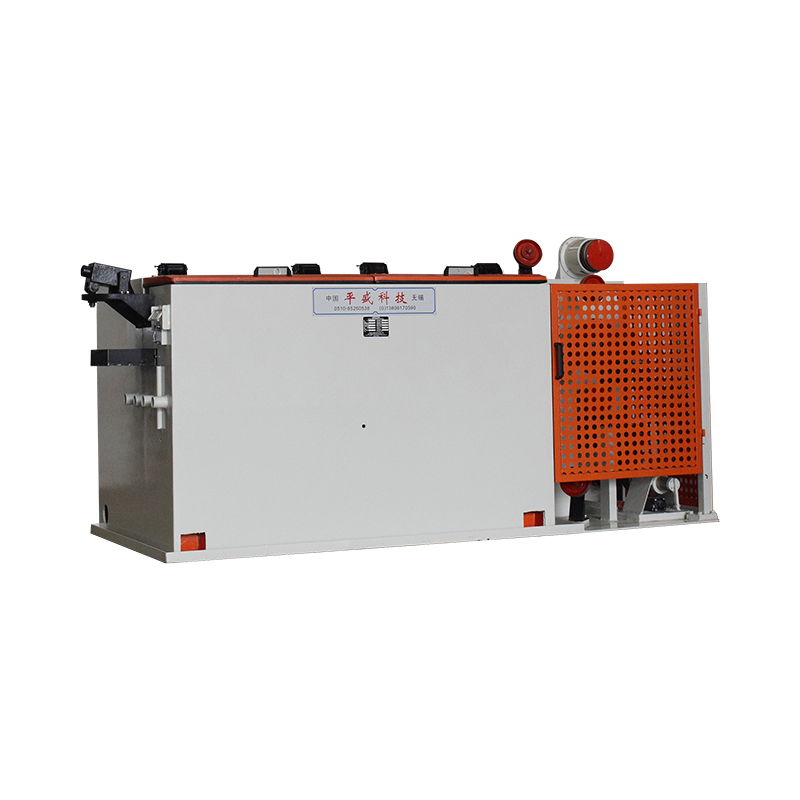
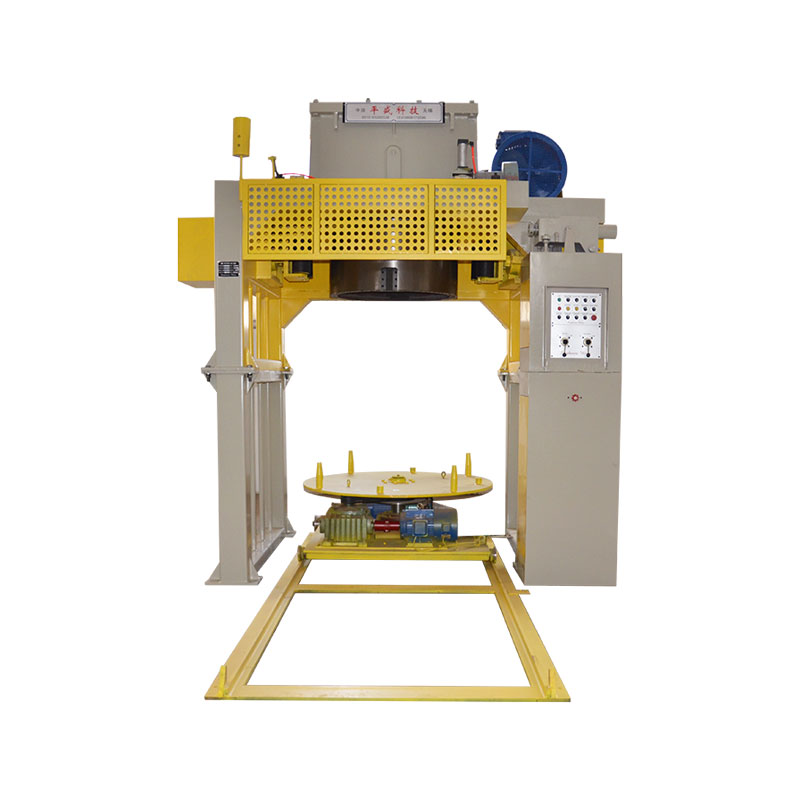
 Avbetalningsmaskiner för tråddragningslinjer Kategori av pay-off enheter som rullar av spolar eller spolar och hjälper till att stabilisera inloppsspänningen innan tråden går in i draglinjen. Visa produkt →
På inloppssidan minskar en stabil utdelning spänningsspikar innan de någonsin når den första tärningen. På utloppssidan avgör jämn travers och konsekvent spänning hur den färdiga spolen beter sig på din kunds maskin.
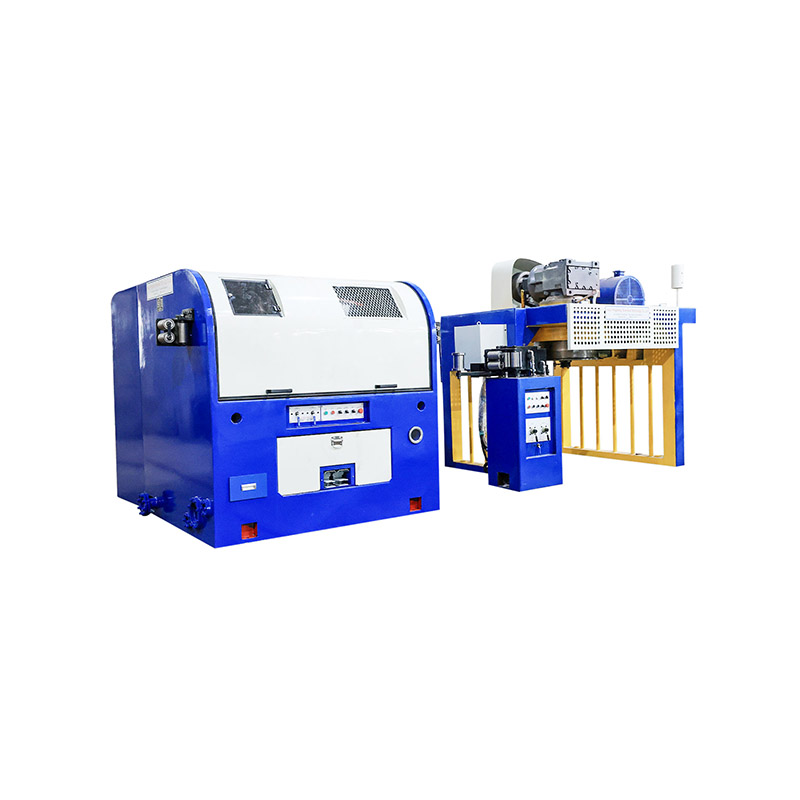
 Upptagningsmaskiner för tråddragning och upprullning Kategori av upptagnings- och lindningsenheter med justerbar lindningshastighet och spänning för att stödja konsekvent spolbeteende vid linutloppet. Visa produkt →
Ytbehandlingsutrustning kompletterar bilden för linjer som behöver rengöras eller beläggas före eller efter ritning. Om du uppgraderar en befintlig linje istället för att bygga en ny, är det ofta fram- och bakänden som ger den snabbaste förbättringen per investeringsenhet.
Daglig vård som håller produktionen jämn
De flesta av de remskivor som vi servar runt om i världen misslyckas långsamt snarare än plötsligt, och varningsskyltarna är vanligtvis synliga långt innan ett stopp. Några vanor gör verklig skillnad:
- Kontrollera trumytorna för skåror och tråduppbyggnad vid varje stansbyte.
- Spåra slitage på formen i stället för efter kalender; en sliten tärning förstör schemat för resten av linjen.
- Testa emulsionskoncentration och temperatur på en fast rutin och registrera resultaten.
- Håll trådbanan inriktad; en liten styrförskjutning blir en ytdefekt inom ett skift.
- Förbi aldrig vakter eller förreglingar för att spara några minuter. Säkerhetsanordningar finns för att rita linjer är oförlåtande.
Förare som förstår varför slirförhållandet har betydelse tenderar att ta bättre hand om maskinen än förare som bara lärt sig vilken knapp de ska trycka på. Det är därför vi inkluderar praktisk driftsättning och utbildning där projektet tillåter det.
Varför köp från fabriken förändrar konversationen
Sedan 1985 har vi byggt raka, våta, inverterade vertikala, kombinerade och remskivor, plus den extra utrustningen runt dem, för metallprodukttillverkare i Kina och utomlands. Den historien spelar mindre roll som en slogan och mer som en praktisk sak: när något behöver justeras på en linje, är människorna som designade och monterade det samma personer som du pratar med.
Vi innehar ISO9001 kvalitetsledningssystemcertifiering och ett antal patent och oberoende immateriella rättigheter, och vi fortsätter att investera i forskning och utveckling. Vi skulle hellre bedömas på hur en maskin presterar i årskurs fem än på hur den ser ut i en broschyr. Vår egen slogan, "Coming From China, Marketing To The World", är en rättvis sammanfattning av hur vi arbetar: bygger lokalt, supportar globalt och förblir tillgänglig efter att fakturan är betald.
Berätta för oss vad du ritar
Om du utvärderar en OTO remskiva typ tråddragningsmaskin , det mest användbara första steget är en kort beskrivning av din process: material, startdiameter, färdig diameter, tolerans, spolstorlek, önskad effekt och tillgänglig golvyta. Skicka det över så berättar vi ärligt om en maskin av remskiva är rätt passform, eller om en rak linje, våt eller omvänd vertikal design skulle tjäna dig bättre.
Det finns ingen skyldighet och ingen press. För det mesta är svaret okomplicerat, och när det inte är det, skulle vi hellre lösa det med dig innan någon maskin byggs.