
 Sv
OTO Remskiva Typ Wire Drawing Machine Factory: Vad du ska kontrollera innan du köper
Inköp av en OTO remskiva typ tråddragningsmaskin från en fabrik låter okomplicerat tills du stirrar på tre citat som ser nästan identiska ut på papper. De verkliga skillnaderna sitter vanligtvis där ett specifikationsblad inte når: hur trummorna är bearbetade, hur formarna kyls, om kontrollpanelen kopplades av samma team som monterade ramen och vem som tar telefonen två år efter leverans. Vi har ägnat decennier åt att bygga ritutrustning i Wuxi, och det är ungefär det samtalet vi har med förstagångsköpare innan något är undertecknat.
Vad en maskin av OTO-remskiva faktiskt gör
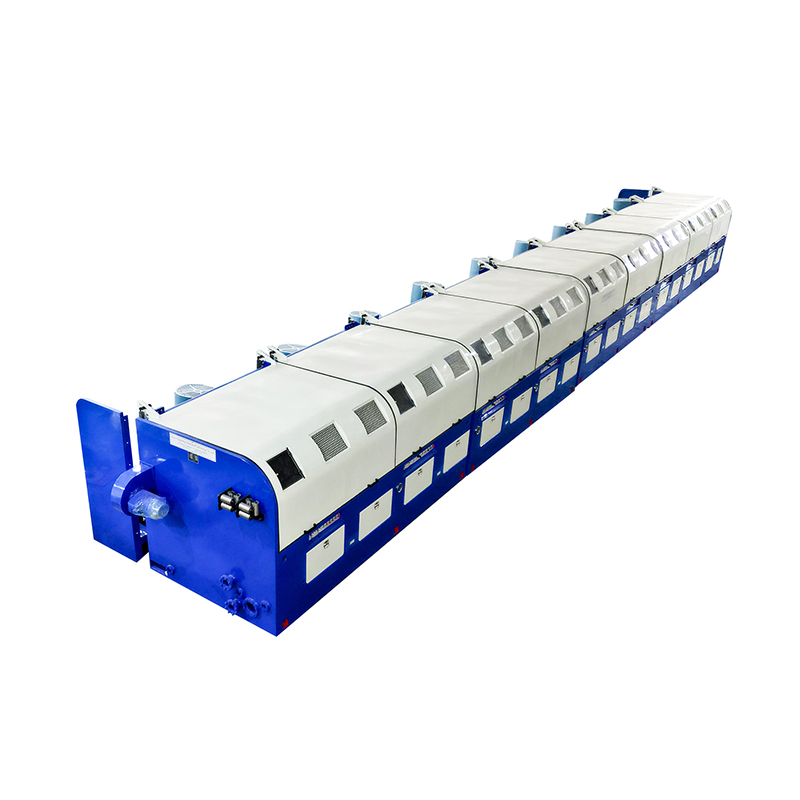
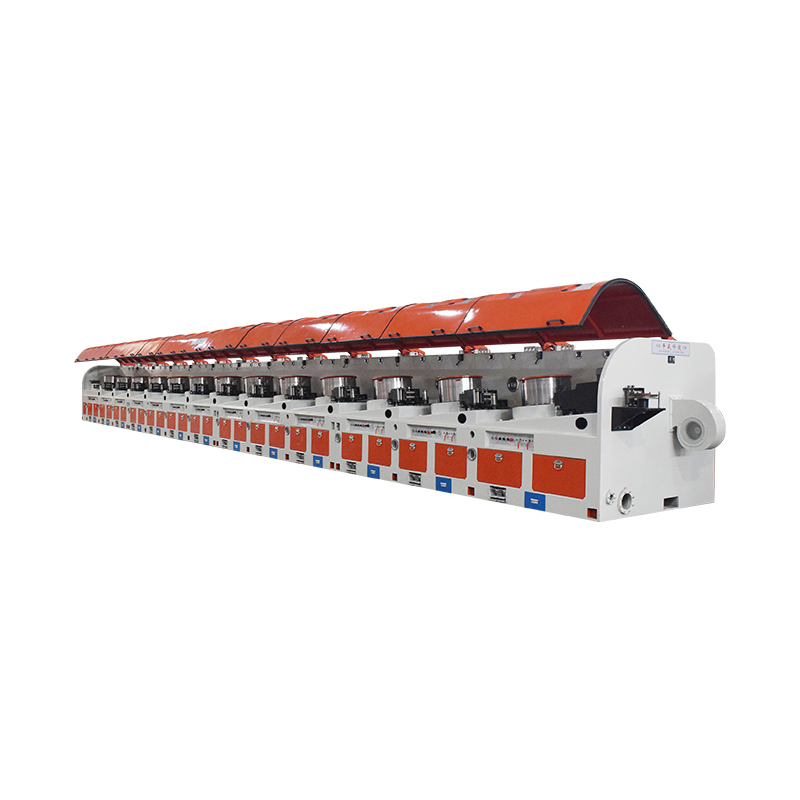
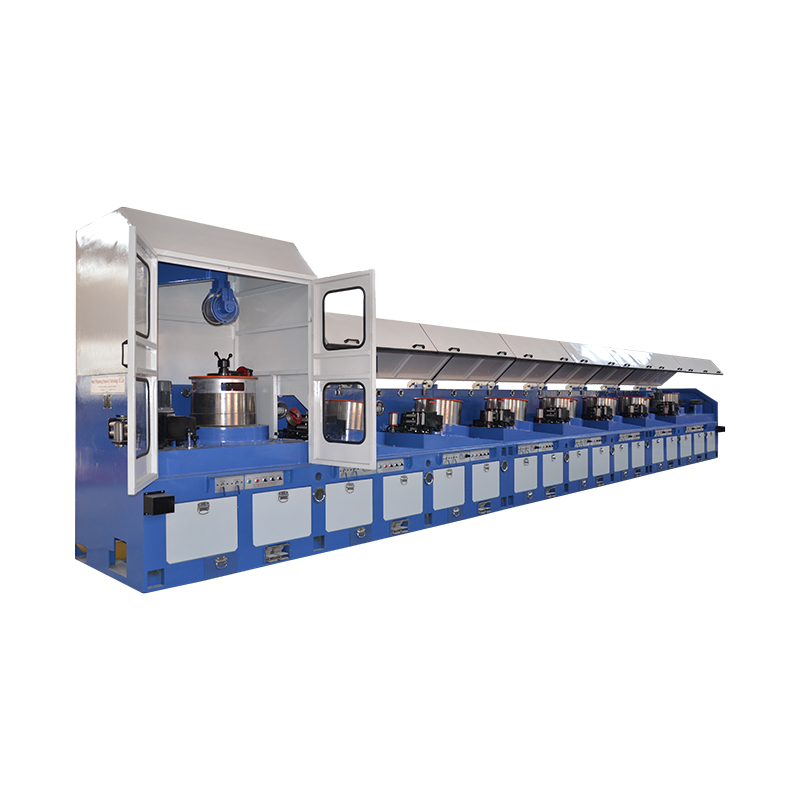
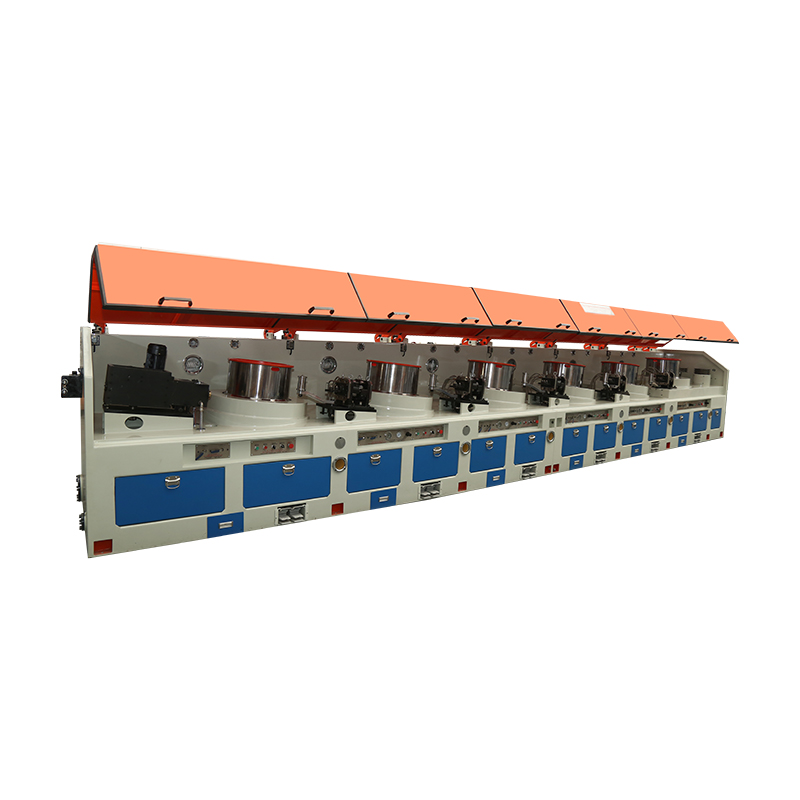
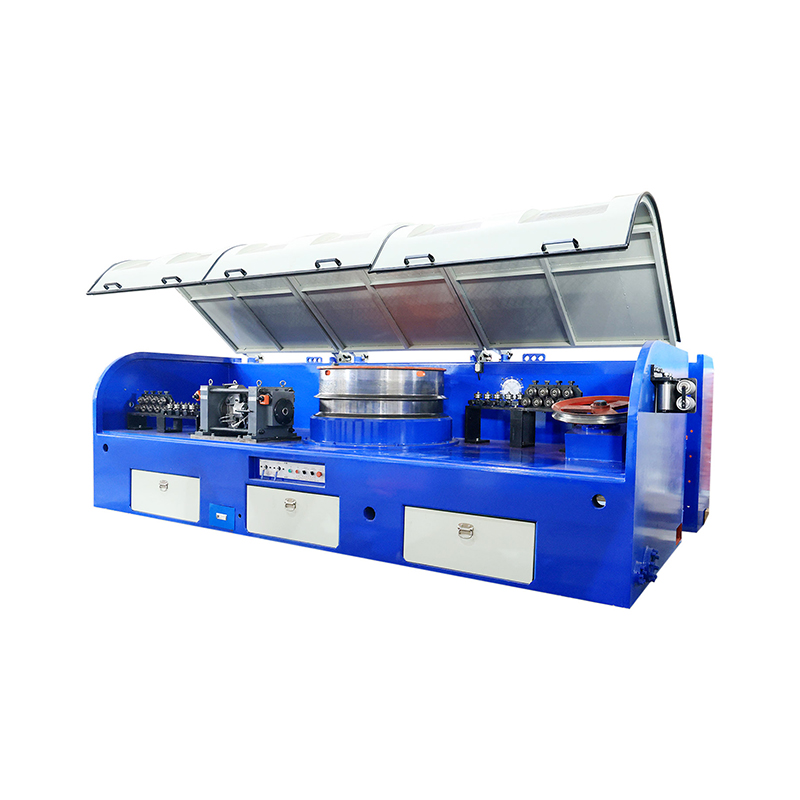
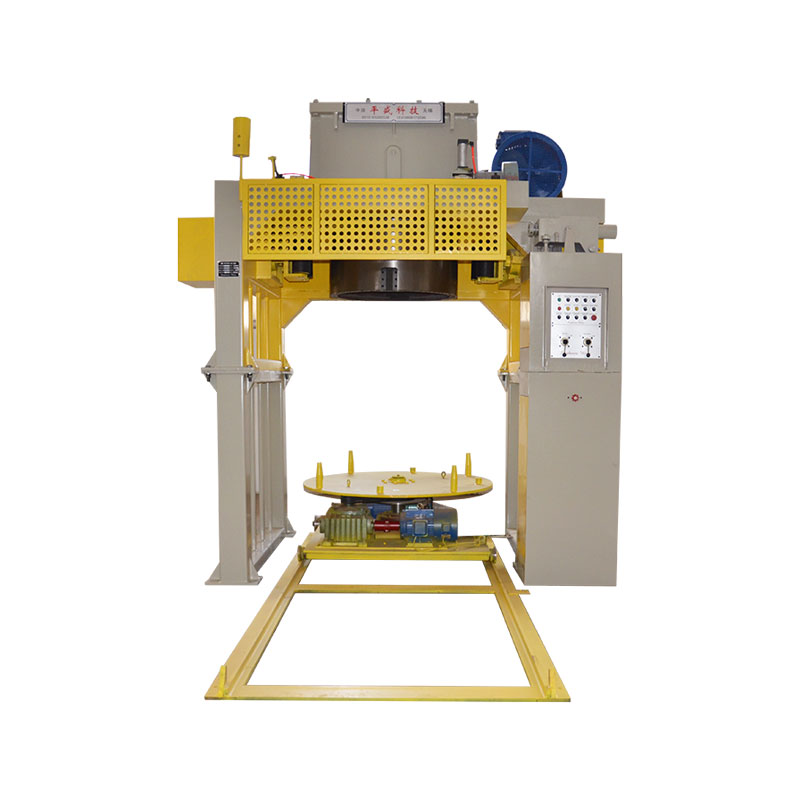
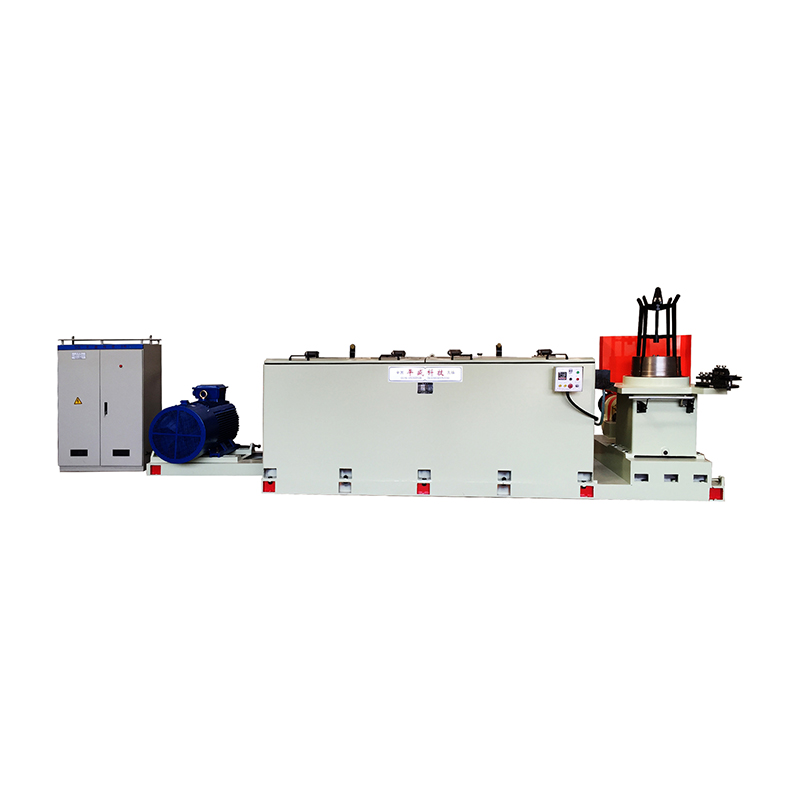
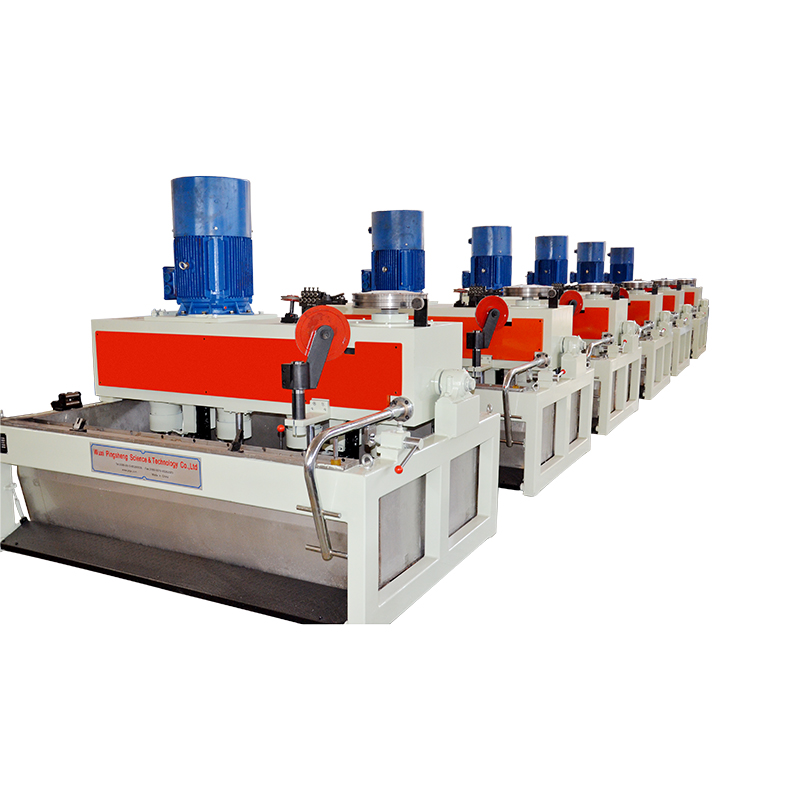
En maskin av remskivatyp, ofta beskriven som slirtyp, drar tråden genom en sekvens av stansar, och varje pass tas av sin egen roterande trumma eller remskiva. Eftersom tråden tillåts glida på trumman är maskinen mycket mer förlåtande för små skillnader mellan trumhastighet och trådhastighet än en strikt synkroniserad lina. Det är därför som denna layout vanligtvis väljs för ståltråd med låg och medelhög kolhalt, galvaniserad tråd, koppar och liknande material, där jämn uteffekt, snabba stansbyten och förnuftig kapitalkostnad betyder mer än högsta möjliga linjehastighet.
Du kommer att se OTO användas i modellnamn över hela branschen. Det som faktiskt avgör om en maskin passar dig är antalet trummor, trumdiameter, motorstorlek, kylarrangemang och kontrollschema bakom etiketten, inte själva etiketten. Be om dessa siffror skriftligen och jämför dem sida vid sida.
 OTO remskiva typ tråddragningsmaskin Jämför antalet trummor, diameter, motorstorlek, kylning och kontroller, och kontrollera byggspårbarhet för långsiktigt underhåll och reservdelar. Visa produkt →
Varför själva fabriken är viktigare än broschyren
En maskin byggd av människorna som designade den beter sig annorlunda från en monterad till någon annans ritningar. I en riktig fabrik kan du spåra ramen från svetsning och bearbetning till montering, kablage, tomgångskörning och ett laddat test med din egen tråd. Det spelar roll senare, när ett lager, en formhållare eller en kontaktor behöver bytas ut och någon måste veta exakt vad som gick in i maskinen.
Vår egen historia går tillbaka till 1985, och mer än trettio år av kontinuerligt byggande har lämnat oss med en ganska bred katalog: raka, våta, inverterade vertikala och kombinerade ritmaskiner, plus payoff-enheter, upptagningsenheter och ytbehandlingsutrustning. För en köpare är den praktiska fördelen att ritblocket och utrustningen på var sin sida kan matchas på ett ställe istället för att sys ihop från tre leverantörer.
Detaljerna som avgör om en maskin går bra i tio år
Ram, trummor och stanshållare
Fråga hur ramen avlastas efter svetsning, vad trummans utloppstolerans är och hur stanshållarna är inriktade och kvarhålls. Det här är oglamorösa frågor, men trumbalans och forminriktning styr trådens ytkvalitet och matrisens livslängd mycket mer än vad en blank lack gör. Val av vals och trumma material förtjänar samma granskning, eftersom det driver slitage och underhållsintervaller.
Driver och kontroll
De flesta moderna maskiner parar växelströmsmotorer med frekvensomriktare och en PLC som hanterar accelerationsramper, spänningar och felhantering. Våra egna maskiner är byggda med elektroniska styrkonfigurationer och använder i stor utsträckning numerisk styrning och intelligenta metoder, det är där mycket av produktivitetsvinsten kommer ifrån. När du jämför erbjudanden, fråga vilka frekvensomriktare som används, om parametrar kan lagras per produkt, vad som händer på en powerdip och hur diagnostik visas för operatören.
Kylning, smörjning och livslängd
Ritning av glidtyp genererar värme vid varje pass. Koncentrationen av emulsions- eller förtvålningslösning, flödeshastighet, tanktemperatur och filtrering påverkar alla trådfinish och matrisförbrukning. En fabrik som kan förklara sin kyldesign i siffror, inte adjektiv, förstår vanligtvis processen lika väl som stålverket.
Uttags- och utbetalningsintegration
Ett perfekt byggt ritblock kommer fortfarande att göra dig besviken om utdelningen drar ut och upptagningsspolarna går ojämnt. Spänningskontroll, korsningsnoggrannhet och spolbytestid hör till samma samtal som ritmaskinen, inte en separat sådan efter installation.
Jämför två citat sida vid sida
När erbjudanden kommer in i olika format, tvinga dem till en sida med samma rader. Tabellen nedan är den version vi föreslår för köpare som väger flera fabriker samtidigt.
| Vad ska man jämföra | Varför det spelar roll | Vad ska man fråga efter |
|---|---|---|
| Antal trummor och diameter | Ställer in minskningen per passage och trådräckvidden som maskinen kan hålla | Ritning som visar passschema och trummått |
| Motor- och drivpaket | Bestämmer hastighetsstabilitet, vridmoment vid uppstart och energianvändning | Motorbetyg, drivmärke, kontrollfilosofi |
| Dyskylning och smörjning | Påverkar direkt matrisens livslängd, trådfinish och stilleståndstid | Tankvolym, pumpkapacitet, filtrering, temperaturkontroll |
| Uttag och utbetalning | Dålig spänningskontroll visar sig som ojämn spolning och kasserade spolar | Spolstorlekar, spänningsmetod, korsningsnoggrannhet |
| Reservdelar och dokumentation | Avgör hur snabbt du återhämtar dig från ett haveri | Rekommenderad reservdelslista, ritningar, manuellt språk |
Frågor värda att ställa innan du skriver under
- Kan du köra mitt trådmaterial på maskinen före leverans och dela testrapporten?
- Vilket inlopps- och slutdiameterområde täcker denna konfiguration, och vid vilken linjehastighet?
- Vilka komponenter köps in och vilka tillverkas i din egen verkstad?
- Vad är den realistiska leveranstiden, inklusive eventuella importerade delar?
- Vem sköter installation och operatörsutbildning, och på vilket språk?
- Vilka reservdelar rekommenderar du för de första två åren?
Matcha maskinen till din tråd och din linje
Utgå från materialet: grad, draghållfasthet och ytskick. Bekräfta sedan inloppsdiametern, den färdiga diametern och den totala minskningen du behöver per passage. Därifrån följer trummantalet och motorstorleken naturligt, och linjehastigheten blir en konsekvens snarare än en önskan. Vikten på spolen eller spolen, tillgänglig golvyta och anläggningens strömförsörjning kompletterar bilden, och de omformar ofta ett första förslag mer än vad köparna förväntar sig.
Uppströms, en payoff-enhet med förutsägbar bromsning håller spänningen stabil och förhindrar dragblocket från att slåss mot spolen.
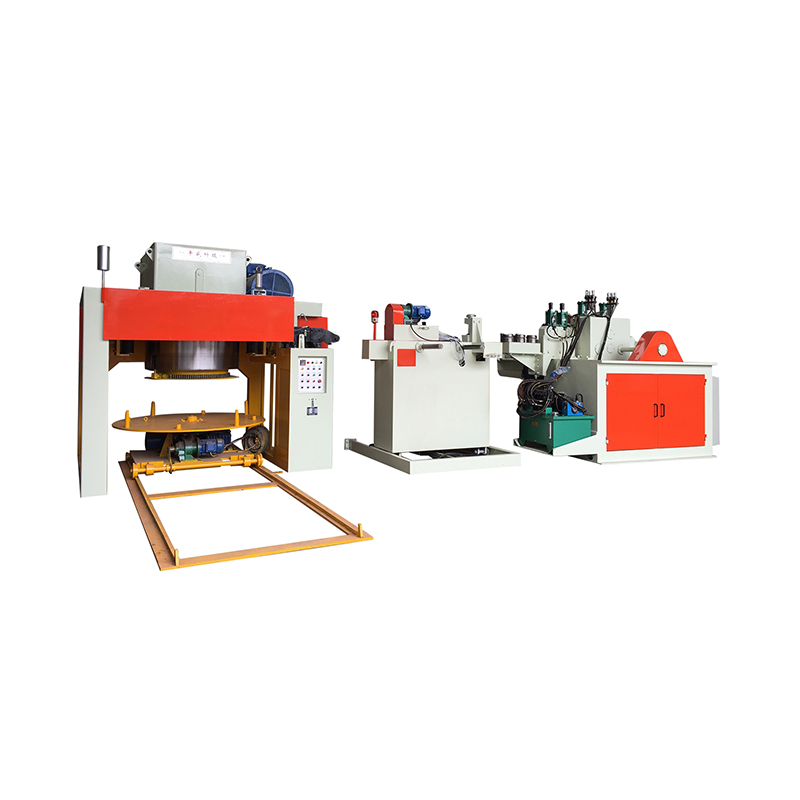
 Wire Pay-Off maskiner för att dra linjer Granska utbetalningstyper och justerbara hastighets- och spänningsalternativ för att hålla uppströms trådtillförsel stabil innan du ritar. Visa produkt →
Nedströms avgör upptagningen hur den färdiga tråden presenteras för dina kunder, så spoltyp, traversering och spänningskontroll bör avtalas tillsammans med dragmaskinen.
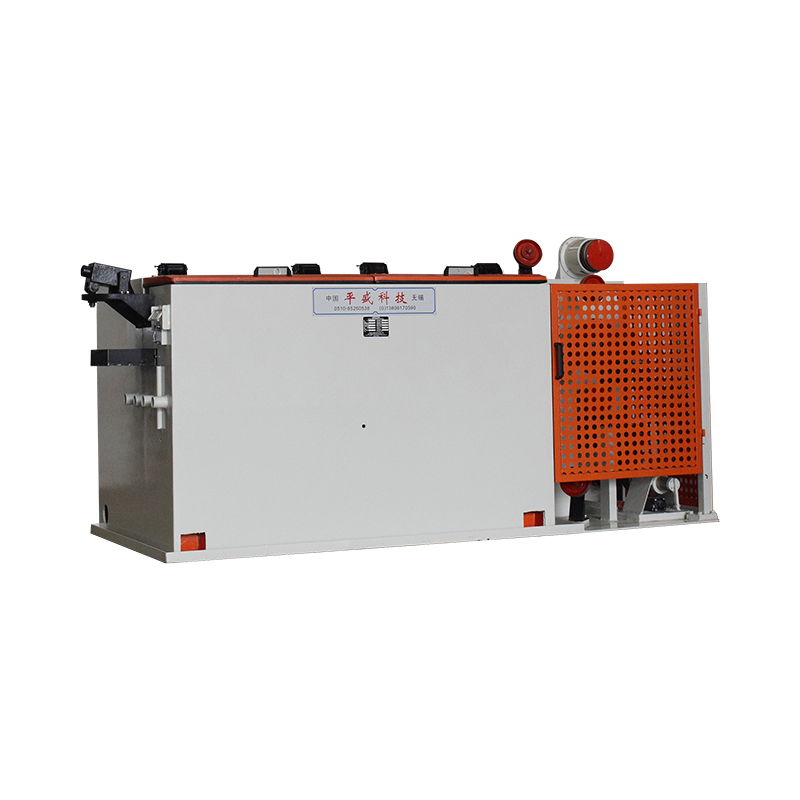
 Utrustning för trådupptagning och upprullning Välj upptagningstyp och spänningskontroll för att skydda den färdiga trådpresentationen och ytkvaliteten vid linjeänden. Visa produkt →
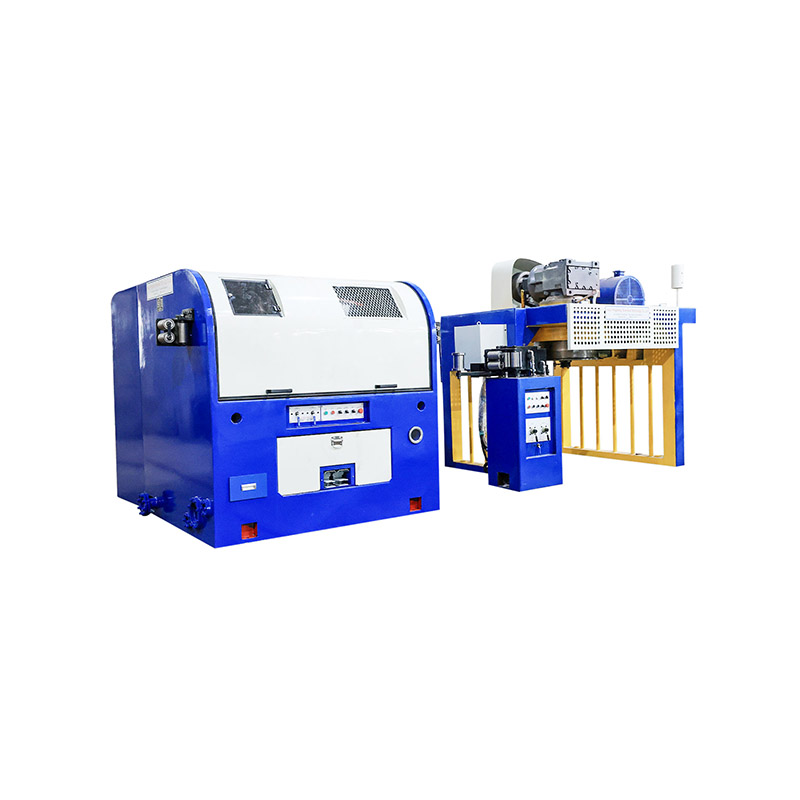
Om trådens yta är en del av specifikationen, ytbehandlingsutrustning kompletterar linjen och är värt att planera från början snarare än att eftermontera senare.
Leverans, installation och kostnaderna som kommer senare
Inköpspriset är endast det första numret. Sjöfrakt, packning, grundarbete, kraftkablar, stanssatser, initialt smörjmedel och driftsättningstid hamnar så småningom på din budget. En maskin som kommer med tydliga grundritningar, ett kopplingsschema och en manual på ett språk dina elektriker läser kommer att spara dagar av förvirring. Fråga tidigt om packningsmetod, containerlastningsplan och vilka dokument som följer med försändelsen.
På vår sida omfattas arbetet av en ISO 9001 kvalitetsledningssystemcertifiering daterad 2023, tillsammans med patentcertifikat för vår egen design. Dessa dokument säger något om processdisciplin, men det mer användbara beviset är ett samtal med en ingenjör som kan förklara varför en viss trumdiameter passar din tråd.
Hur vi brukar hantera en förfrågan
De mest användbara förfrågningarna kommer med en trådprovsbeskrivning snarare än ett modellnummer: material, diametrar, måleffekt, spolvikt och eventuella nedströmskrav. Utifrån det föreslår vi en konfiguration, delar en översiktsritning och diskuterar alternativ som kylkapacitet, kontrollfunktioner och upptagningssätt. Vi publicerar vår sida på engelska, spanska, franska, portugisiska och arabiska eftersom våra kunder är spridda på många marknader, och dokumentation och support ordnas med det i åtanke. Som vår företagsslogan uttrycker det kommer vi från Kina och marknadsför till världen, vilket i praktiken innebär att vi är tillgängliga efter att containern har lossats.
Om du fortfarande är i det stadiet att jämföra fabriker, ta checklistan ovan till varje leverantör du pratar med. Svaren, mer än priset, kommer att berätta vilken tråddragningsmaskin av OTO-typ som sannolikt fortfarande kommer att fungera smidigt i din verkstad ett decennium från nu. Skicka oss din ledningsspecifikation så pratar vi gärna igenom alternativen, även om maskinen du så småningom köper inte är vår.